کنترل و اتوماسیون دیگ بخار؛ از تابلو کنترل تا PLC و SCADA
پاسخ کوتاه
اتوماسیون دیگ بخار یعنی سپردن کنترل سطح آب، فشار بخار و کارکرد مشعل به تابلو کنترل و PLC، بهجای تنظیم و پایش دستی اپراتور. در ظرفیتهای کوچک یک تابلو کنترل متعارف کافی است و از چند تن بخار در ساعت به بالا، PLC و پایش SCADA خطای انسانی را کم و توقف خط تولید را پیشبینیپذیر میکند.
بیشتر خرابیهای جدی دیگ بخار از خود بدنه شروع نمیشود؛ از نقطهای شروع میشود که یک سنسور یا یک شیر کار خودش را انجام نداده و کسی هم بهموقع متوجه نشده است. کنترل و اتوماسیون دیگ بخار برای پر کردن همین فاصله ساخته شده است. در ادامه میبینیم تابلو کنترل چه وظایفی بر عهده دارد، لایهٔ حفاظت کجا از لایهٔ کنترل جدا میشود و PLC و SCADA از چه ظرفیتی به بعد توجیه فنی پیدا میکنند.
تابلو کنترل دیگ بخار چه کاری انجام میدهد؟
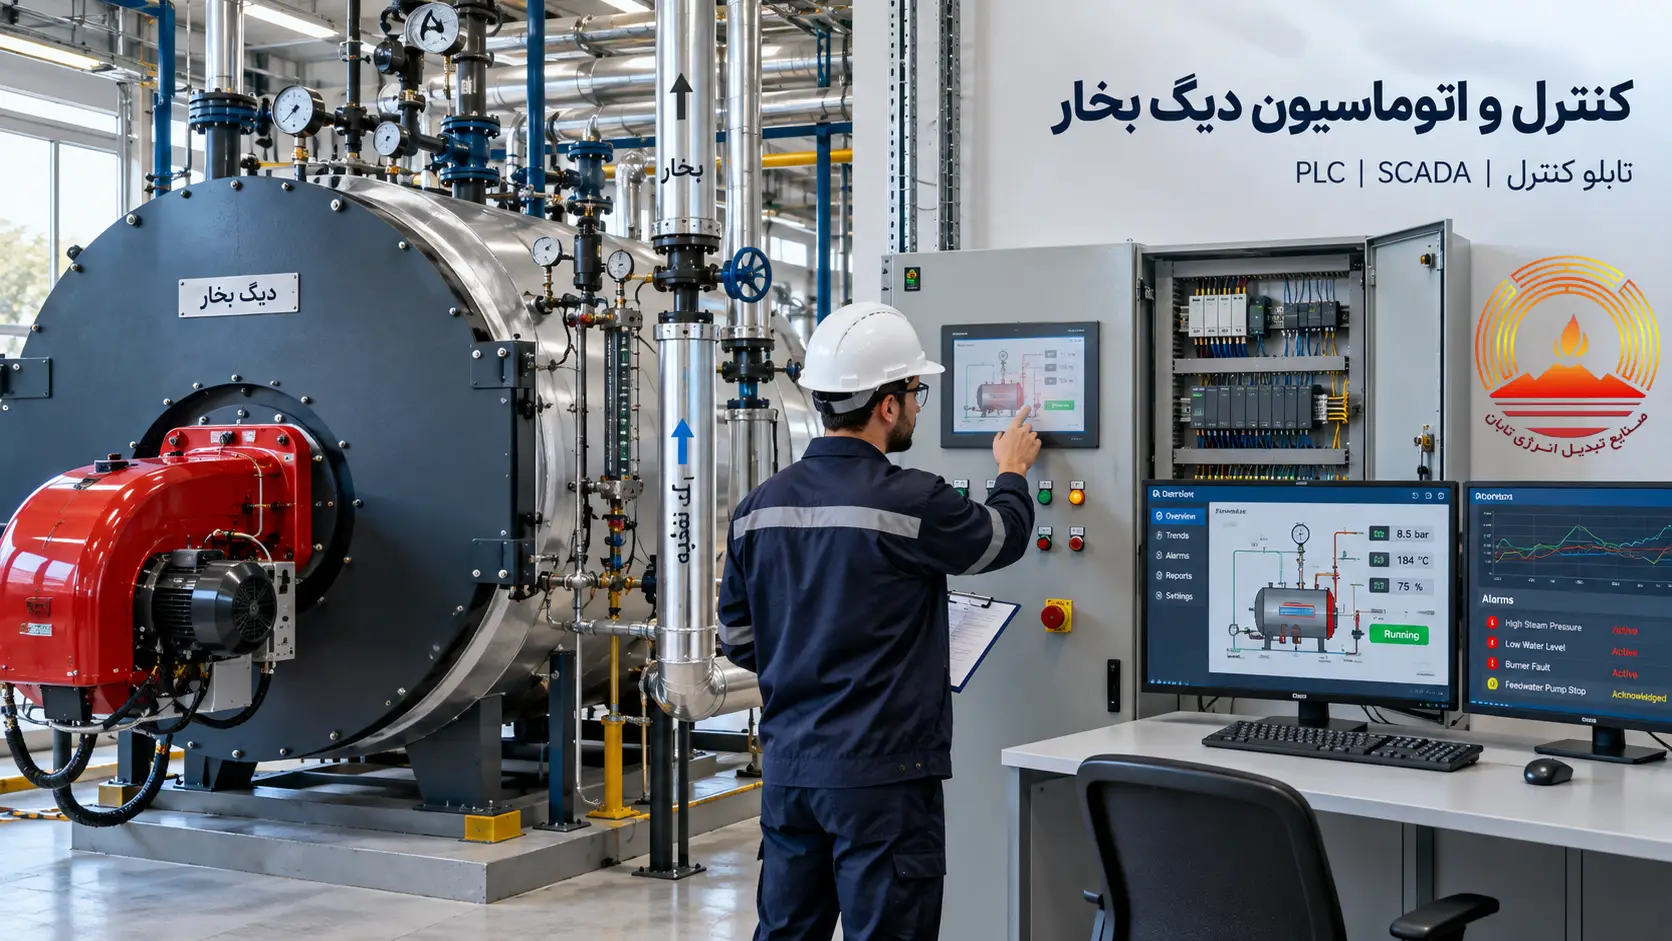
تابلو کنترل، مغز فرمان موتورخانه است. سه متغیر اصلی را میخواند و بر اساس آنها به تجهیزات فرمان میدهد: سطح آب داخل دیگ، فشار بخار و وضعیت شعله. وقتی سطح آب پایین میآید، پمپ تغذیه را روشن میکند؛ وقتی فشار به حد تنظیمشده میرسد، مشعل را خاموش یا به مرحلهٔ پایینتر میبرد؛ و اگر شعله تشکیل نشود، مسیر سوخت را میبندد.
در سادهترین شکل، این کارها با رله و کنترلرهای مستقل انجام میشود. همین سطح از اتوماسیون دیگ بخار برای بسیاری از واحدهای کوچک کافی است، به شرطی که تجهیزات ایمنی مستقل و کالیبره باشند. نکتهٔ تعیینکننده این است که فرمانها از یک منطق مشخص بیایند، نه از قضاوت لحظهای اپراتور پشت دیگ.
تفاوت کنترل، حفاظت و پایش در چیست؟
این سه لایه ستونهای اتوماسیون دیگ بخار هستند و معمولاً با هم اشتباه گرفته میشوند؛ همین اشتباه هزینهساز است. لایهٔ کنترل کار عادی را میچرخاند، لایهٔ حفاظت جلوی وضعیت خطرناک را میگیرد و لایهٔ پایش روند را ثبت میکند تا خرابی قبل از وقوع دیده شود.
| لایه | وظیفه | نمونهٔ تجهیز | اگر کار نکند چه میشود |
|---|---|---|---|
| کنترل | حفظ فشار و سطح آب در محدودهٔ کاری | کنترلر سطح، پرشر سوئیچ کاری، پمپ تغذیه | نوسان فشار و مصرف سوخت بیشتر |
| حفاظت | قطع سوخت در وضعیت خطرناک | قطعکن کمآبی، پرشر سوئیچ حد، شیر اطمینان | ریسک کمآبی و آسیب جدی به لولهها |
| پایش | ثبت و نمایش دادههای کارکرد | HMI، PLC، سامانهٔ SCADA | خرابی بدون هشدار قبلی رخ میدهد |
لایهٔ حفاظت باید مستقل از لایهٔ کنترل عمل کند؛ یک قطعهٔ مشترک، هر دو لایه را با هم از کار میاندازد.
کنترل سطح آب چگونه از کمآبی جلوگیری میکند؟
کمآبی شناختهشدهترین علت آسیب دیدن دیگ بخار است. وقتی سطح آب از سطوح حرارتی پایینتر برود، لولهها بدون خنککاری داغ میشوند و دفرمگی و ترک در پی دارد. به همین دلیل کنترل سطح آب در اتوماسیون دیگ بخار دو مسیر جدا دارد: یک مسیر برای فرمان عادی پمپ تغذیه و یک مسیر مستقل که فقط وظیفهاش قطع مشعل در پایینترین سطح مجاز است.
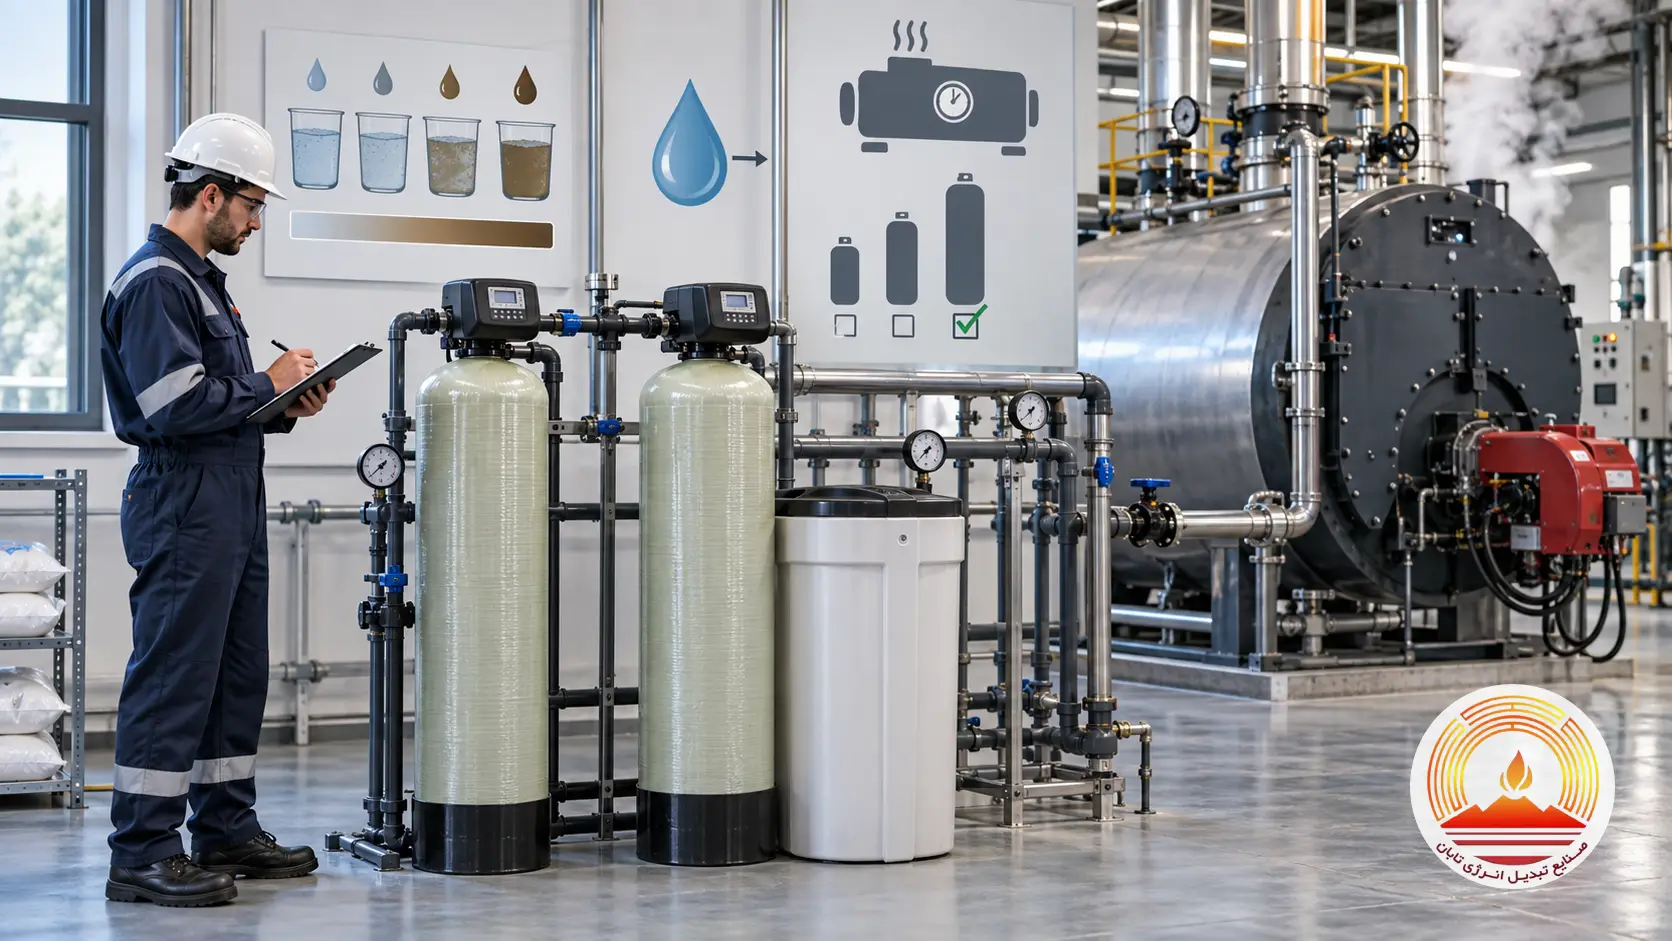
کیفیت آب هم مستقیم روی همین کنترل اثر میگذارد. رسوب روی سنسور و در مسیر شیشهٔ آبنما، خواندن سطح را غیرقابل اتکا میکند؛ برای همین انتخاب سختیگیر متناسب با ظرفیت و سختی آب بخشی از پروژهٔ اتوماسیون است، نه یک خرید جداگانه.
ظرفیت و سطح کنترل دیگ خود را با سازنده بررسی کنید
کارشناس فنی تابان بویلر بر اساس فرایند شما میگوید تابلو کنترل متعارف کافی است یا PLC لازم دارید.
PLC و SCADA روی دیگ بخار چه چیزی را عوض میکنند؟
PLC منطق فرمان را از دل رلهها بیرون میآورد و در یک برنامه متمرکز میکند. نتیجهٔ عملیاش این است که توالی راهاندازی مشعل، تعویض مرحله و شرایط قفل ایمنی همیشه یکسان اجرا میشود. SCADA یک لایه بالاتر مینشیند و کار اصلیاش نمایش و ثبت است: روند فشار، تعداد استارت مشعل، زمان کارکرد پمپ و هشدارها.
ارزش این ثبت، در تعمیرات خودش را نشان میدهد. وقتی سابقهٔ کارکرد ثبت شده باشد، افزایش تدریجی مصرف سوخت یا زیاد شدن تعداد استارت مشعل قبل از خرابی دیده میشود. این همان نقطهای است که اتوماسیون دیگ بخار از یک هزینهٔ تجهیزاتی به ابزار برنامهریزی تعمیرات تبدیل میشود. کاهش مصرف سوخت هم مسیر جداگانهای دارد که در مقالهٔ اکونومایزر و کاهش مصرف سوخت بررسی شده است.
برای کدام ظرفیتها اتوماسیون دیگ بخار صرف میکند؟
پاسخ را باید از ظرفیت و فشار کاری دستگاه گرفت، نه از عدد قیمت تابلو. هرچه ظرفیت بالاتر و توقف خط پرهزینهتر باشد، سهم اتوماسیون دیگ بخار در بازگشت سرمایه بیشتر میشود. جدول زیر بازهٔ ظرفیت و فشار کاری خطوط تولید تابان بویلر را نشان میدهد؛ همین دو ستون، مبنای انتخاب سطح کنترل است.
| مدل | نوع دستگاه | بازهٔ ظرفیت | فشار یا دمای کاری | استاندارد |
|---|---|---|---|---|
| HSB | دیگ بخار افقی | ۳۰۰ تا ۱۲٬۰۰۰ کیلوگرم بر ساعت | ۱۰ بار | B.S 2790، Wet Back |
| VSB | دیگ بخار عمودی | ۶۰ تا ۵۰۰ کیلوگرم بر ساعت | ۳ تا ۶ بار | B.S 2790 |
| HWB | دیگ آب داغ | ۴۰۰٬۰۰۰ تا ۵٬۰۰۰٬۰۰۰ کیلوکالری بر ساعت | تا ۱۳۵ درجهٔ سانتیگراد | B.S 2790 |
| WWB | دیگ آب گرم | ۸۰٬۰۰۰ تا ۳٬۰۰۰٬۰۰۰ کیلوکالری بر ساعت | تا ۹۰ درجهٔ سانتیگراد | B.S 855 |
ابعاد و وزنها جنبهٔ راهنما دارند و قابل تغییرند.
در محدودهٔ دیگ بخار عمودی و ظرفیتهای پایین دیگ بخار افقی، تابلو کنترل متعارف همراه با تجهیزات حفاظتی کالیبره پاسخ میدهد. در ظرفیتهای بالاتر که خط تولید پیوسته کار میکند، PLC و ثبت داده توجیه روشنتری دارد. اگر هنوز ظرفیت دستگاه قطعی نشده، راهنمای انتخاب ظرفیت دیگ آب گرم و آب داغ مسیر محاسبهٔ بار حرارتی را نشان میدهد. الزامات ساخت و ایمنی این تجهیزات در استانداردهای دیگ بخار آمده و انتخاب مدل متناسب با فرایند، در صفحهٔ دیگ بخار قابل بررسی است.
پرسشهای پرتکرار
اتوماسیون دیگ بخار یعنی چه؟
یعنی کنترل سطح آب، فشار بخار و کارکرد مشعل بهجای تنظیم دستی اپراتور، با تابلو کنترل و PLC انجام شود و وضعیت دستگاه ثبت و پایش شود.
تفاوت PLC و SCADA در دیگ بخار چیست؟
PLC منطق فرمان و قفلهای ایمنی را اجرا میکند. SCADA فرمان نمیدهد؛ دادهها و هشدارها را نمایش میدهد و سابقهٔ کارکرد را برای برنامهریزی تعمیرات ثبت میکند.
آیا اتوماسیون جای بازرسی دورهای را میگیرد؟
خیر. تجهیزات حفاظتی مانند قطعکن کمآبی و شیر اطمینان باید در بازههای مشخص آزمایش و کالیبره شوند، حتی وقتی کل سامانه خودکار است.
روی دیگ بخار موجود میتوان اتوماسیون اضافه کرد؟
بله. ارتقای اتوماسیون دیگ بخار روی دستگاه در حال کار ممکن است، به شرط بررسی وضعیت دستگاه، تجهیزات ایمنی موجود و ظرفیت پمپ تغذیه.
سطح اتوماسیون دیگ بخار خود را مستقیم از سازنده بپرسید
مشاوره و استعلام مستقیم از کارگاه تابان بویلر
آخرین بازبینی: ۲۳ شهریور ۱۴۰۵
دیدگاه ها
نظرات شما
دیدگاه ها